الاختيار بين آلة ثني الألواح وآلة ثني الصفائح الأمر لا يتعلق ببساطة بأي آلة أحدث أو أسرع أو أكثر آلية.
تُشكّل التقنيتان الصفائح المعدنية بطرق مختلفة تمامًا.
تقوم مكبس الثني عادةً بوضع قطعة العمل مقابل مقياس خلفي، ثم تدفع الصفيحة بين أداة التثقيب وقالب التشكيل. وتستمد مرونته بشكل كبير من الأدوات القابلة للتبديل، والمحاور المُتحكَّم بها، وبرمجة التحكم الرقمي بالحاسوب، وعند الحاجة، من التشغيل الآلي.
تقوم آلة ثني الألواح عادةً بتثبيت الصفيحة واستخدام شفرات ثني مُتحكَّم بها لتشكيل الحواف، بينما يقوم ذراع مناولة آليًا بوضع قطعة العمل أو تدويرها. وتستمد هذه الآلة مرونتها من عمليات المناولة المتكاملة، والأدوات العامة أو المُهيأة تلقائيًا، ومعالجة الأجزاء بواسطة البرمجيات.
تؤثر هذه الاختلافات على ما يلي:
· سمك المادة؛
· طول الانحناء؛
· ارتفاع الحافة؛
· الحد الأدنى للشفة؛
· هندسة الجزء؛
· وقت الإعداد؛
· متطلبات الأدوات؛
· مشاركة المشغل؛
· الأتمتة؛
· إجمالي زمن الدورة؛
· وفي نهاية المطاف، اقتصاديات عملية الإنتاج.
ولهذا السبب، فإن السؤال الصحيح ليس:
هل آلة ثني الألواح أفضل من مكبس الثني؟
والسؤال الأكثر فائدة هو:
أي بنية ثني تتناسب بشكل أفضل مع الأجزاء، ومزيج الإنتاج، واستراتيجية الأتمتة، واقتصاديات دورة حياة المصنع؟
يشرح هذا الدليل الاختلافات من منظور هندسي وإنتاجي.
|
عامل |
مكبس الفرامل |
ثني الألواح |
|
مبدأ الانحناء |
قم بثقب الصفائح المعدنية داخل القالب أو فوقه |
يتم تثبيت الصفيحة وتشكيلها بواسطة شفرات ثني يتم التحكم فيها |
|
تحديد موضع قطعة العمل |
مقياس خلفي + مشغل أو روبوت |
يقوم الذراع الآلي المتكامل عادةً بوضع وتدوير الأجزاء |
|
فلسفة الأدوات |
قوالب ومثاقب قابلة للتبديل بدرجة عالية |
أدوات ثني عالمية أو قابلة للتكيف أو مُهيأة تلقائيًا |
|
نطاق المواد |
واسع جداً |
يعتمد بشكل أكبر على الآلة والهندسة |
|
لوح سميك |
نقاط القوة الرئيسية |
أكثر محدودية حسب الطراز |
|
مكونات طويلة جداً |
خيارات واسعة للآلات والآلات المزدوجة |
محدود بظروف اللوحة وهندسة الآلة |
|
أجزاء الألواح متعددة الجوانب |
يتطلب إعادة التموضع بشكل متكرر |
القوة الأساسية |
|
دوران الجزء |
يدوي، أو بمساعدة مشغل، أو آلي |
مؤتمتة بشكل شائع |
|
تشكيل خاص |
حرية قوية في استخدام الأدوات |
أكثر اعتمادًا على الهندسة |
|
يثبت |
يعتمد على الأداة |
غالباً ما يتم تقليلها بواسطة الأدوات الآلية أو العالمية |
|
إنتاج الدفعة الأولى |
قوي جداً |
ممكن أيضًا على الأنظمة الحديثة |
|
إنتاج متسلسل |
قوي عند التشغيل الآلي |
قوي لعائلات الألواح المناسبة |
|
الاعتماد على المشغل |
متوسط إلى مرتفع عند التشغيل اليدوي |
ينخفض بعد البرمجة/الإعداد |
|
الأتمتة |
يتوفر الروبوت ومغير الأدوات الأوتوماتيكي |
تُعدّ المعالجة المتكاملة عنصراً أساسياً في البنية. |
|
ألواح حساسة للسطح |
يعتمد بشكل كبير على الأدوات والتعامل |
غالباً ما يكون ذلك مفيداً |
|
الاستثمار الرأسمالي |
نطاق واسع جداً |
مستوى أعلى من الأتمتة المتكاملة عادةً |
|
أفضل طريقة للاختيار |
تحليل عائلة الأجزاء + السعة + الأدوات |
تحليل جدوى الأجزاء + المعالجة + الأتمتة |
ينبغي التعامل مع هذا الجدول كنقطة انطلاق.
لا تتمتع أي من فئتي الآلات بميزة شاملة في كل صف.
في مكبس الثني CNC النموذجي، يتم وضع قطعة العمل مقابل المقياس الخلفي ويقوم الكبش بتحريك المثقب نحو القالب السفلي.
في عملية ثني الورق في الهواء، تتلامس الصفيحة عادةً مع:
· رأس المثقب؛
· كتف النرد الأيسر؛
· والكتف الأيمن للقالب.
لا يحتاج المثقب إلى دفع الورقة بالكامل إلى أسفل القالب.
تعتمد زاوية الانحناء النهائية بشكل أساسي على:
· اختراق الثقب؛
· سمك المادة؛
· قوة الشد؛
· والمواد ارتداد زنبركي.
وهذا يمنح مكبس الثني ميزة عملية كبيرة:
يمكن لمجموعة واحدة من أدوات التثقيب والتشكيل أن تنتج في كثير من الأحيان عدة زوايا انحناء عن طريق تغيير اختراق المكبس.
وبالتالي، تجمع الآلة بين الأدوات الميكانيكية وموضع المكبس القابل للبرمجة.
تعتمد مكبس الثني عادةً على ثلاثة أنظمة أساسية.
تحدد الأدوات المستخدمة جزءًا كبيرًا من نطاق العملية.
يمكن اختيار أدوات مختلفة لما يلي:
· انحناءات حادة؛
· انحناءات بزاوية 90 درجة؛
· انحناءات ذات نصف قطر كبير؛
· حواف قصيرة؛
· صناديق عميقة؛
· أشكال حرف U؛
· حياكة الحواف؛
· ملفات تعريف خاصة؛
· والمكونات الحساسة للسطح.
ولهذا السبب يجب اختيار الأدوات كجزء من الآلة - وليس كملحق بعد طلب الآلة.
يحدد المقياس الخلفي أبعاد الشفة.
بحسب التطبيق، قد يشمل ذلك ما يلي:
· X;
· R;
· Z1/Z2؛
· X1/X2؛
· R1/R2؛
· أو حركات أخرى خاضعة للتحكم.
قد يتطلب قوس بسيط تحديد موضع المحور X فقط.
قد يتطلب الغلاف غير المتماثل عدة حركات مستقلة للمقياس الخلفي.
في الأجهزة المتزامنة الحديثة، غالبًا ما يتم التحكم في ذاكرة الوصول العشوائي من خلال Y1 و Y2.
قد تتطلب دقة الأجزاء الطويلة أيضًا ما يلي:
· تشكيل التاج باستخدام الحاسوب (CNC)؛
· التعويض الهيدروليكي؛
· قياس الزاوية؛
· أو التصحيح التكيفي.
لذلك لا يمكن التنبؤ بدقة الجزء النهائي من خلال دقة وحدة التحكم وحدها.
تتمثل الميزة الأساسية لآلة ثني الصفائح في حرية الأدوات.
يمكن استخدام مكبس الثني في:
· لكمات مباشرة؛
· مثاقب عنق الإوزة؛
· لكمات حادة؛
· ثقوب نصف قطرية؛
· أدوات حياكة الحواف؛
· رقائق متعددة V؛
· رقائق أحادية V؛
· أدوات تشكيل خاصة؛
· والأدوات المخصصة.
وهذا يسمح لآلة واحدة بمعالجة مجموعة واسعة جدًا من أشكال الأجزاء.
على سبيل المثال، تُصدر شركة TRUMPF أدوات مخصصة لتشكيل الانحناءات، وقياس الزوايا باستخدام أجهزة الاستشعار، والمواد المطلية برقائق معدنية، وتطبيقات أخرى مصممة حسب الطلب. كما تُقدم حلولاً للأدوات تهدف إلى تقليل علامات السطح على الصفائح الحساسة أو المطلية.
لذلك:
تعتمد مرونة مكابس الثني بشكل كبير على الأدوات القائمة على الأدوات.
يصبح هذا الأمر مهماً لاحقاً عند مقارنته بجهاز ثني الألواح.
تستخدم آلة ثني الألواح بنية تشكيل مختلفة.
بدلاً من وضع شفة بشكل متكرر مقابل مقياس خلفي ودفع مثقب في قالب على شكل حرف V، فإن الآلة عادةً ما تقوم بما يلي:
1. يشير إلى الفراغ؛
2. يثبت قطعة العمل؛
3. يقوم بوضعها باستخدام ذراع آلية؛
4. يستخدم شفرات انحناء علوية و/أو سفلية لتشكيل الحافة؛
5. يقوم تلقائيًا بتدوير أو إعادة وضع الفراغ؛
6. يستمر في ثني جوانب إضافية.
قد تجمع الآلات الحديثة بين ما يلي:
· حامل فارغ؛
· شفرة الانحناء العلوية؛
· شفرة الانحناء السفلية؛
· شفرة مضادة؛
· مناور؛
· إعداد الأدوات تلقائيًا؛
· أدوات مساعدة؛
· أتمتة التحميل والتفريغ؛
· والبرمجة غير المتصلة بالإنترنت.
على سبيل المثال، يستخدم جهاز P4 من Salvagnini أدوات ثني عالمية تتكيف تلقائيًا أثناء الدورة مع هندسة اللوحة، مما يقلل من إعادة التجهيز اليدوي ويدعم إنتاج الدفعة الواحدة أو إنتاج المجموعة.
يؤدي حامل القطعة وظيفة مختلفة عن وظيفة مثقب مكبس الثني.
يقوم بتثبيت الصفيحة بينما تتحرك شفرات الثني حول الحافة المثبتة لتشكيل ثنيات موجبة أو سالبة.
وهذا يعني أن آلة ثني الألواح يمكنها إنتاج عدة ثنيات حول اللوحة دون الحاجة إلى قيام المشغل بإزالة الجزء وقلبه وتدويره وإعادة وضعه يدويًا بعد كل ثنية.
والنتيجة ليست مجرد ضربة انحناء أسرع.
غالباً ما يأتي التأثير الأكبر على الإنتاجية من تقليل وقت المناورة بين المنعطفات.
تستخدم آلات ثني الألواح عادةً ذراعًا مناولة مدمجًا لإعادة وضع قطعة العمل.
تستخدم أنظمة ثني الألواح من TRUMPF، على سبيل المثال، معالجة الأجزاء الدوارة لتحديد المواقع التلقائي، وتدعم آلات السلسلة 7000 الحالية المعالجة التلقائية للثنيات المعقدة، بما في ذلك الثنيات السلبية ذات التكوين المناسب.
هذا يغير سير العمل الإنتاجي بشكل كبير.
قد تبدو دورة مكبس الفرامل اليدوي كما يلي:
الوضع ← الثني ← الإزالة ← التدوير ← إعادة الوضع ← الثني ← القلب ← إعادة الوضع ← الثني
من المرجح أن تبدو دورة ثني الألواح على النحو التالي:
تحميل ← مرجع ← تثبيت ← تحديد الموضع/التدوير التلقائي ← ثني ← تدوير ← ثني ← متابعة ← تفريغ
ولهذا السبب فإن مقارنة عدد الثواني لكل منعطف فقط قد تكون مضللة.
تستطيع آلات ثني الألواح الحديثة في كثير من الأحيان ثني الألواح لأعلى ولأسفل دون الحاجة إلى أن يقوم المشغل بقلب قطعة العمل يدويًا.
قد يكون ذلك ذا قيمة خاصة بالنسبة لما يلي:
· خزائن كهربائية؛
· لوحات الأجهزة؛
· لوحات المصاعد؛
· لوحات التكييف والتهوية؛
· صواني؛
· حظائر؛
· عناصر الواجهة؛
· ومكونات متعددة الجوانب مماثلة.
ومع ذلك، فإن القدرة على إنتاج جزء ما لا تزال تعتمد على:
· ارتفاع الانحناء؛
· حواف الإرجاع؛
· الهندسة ذات المدخل المتكرر؛
· حجم الفراغ؛
· جزء قطري؛
· التثبيت؛
· إزالة آثار التصادم؛
· والأدوات المساعدة.
لذلك ينبغي دائمًا تقييم آلة ثني الألواح من خلال دراسة جدوى جزئية.
الميزة الرئيسية ليست مجرد سرعة الشفرة.
تأتي إنتاجية آلة ثني الألواح من مزيج من:
· تحديد المواقع المتكامل؛
· دوران تلقائي؛
· تقليل المناولة اليدوية؛
· تقليل الحاجة إلى إعادة التجهيز اليدوي؛
· الانحناء التلقائي الموجب/السالب؛
· تسلسلات مُولَّدة بواسطة البرمجيات؛
· والإشارة المرجعية للأجزاء القابلة للتكرار.
لذلك:
تعتمد مرونة آلة ثني الألواح بشكل كبير على الأتمتة والأدوات الشاملة.
يتناقض هذا بشكل مباشر مع مرونة مكابس الثني، والتي ترتبط بشكل أقوى بالأدوات القابلة للتبديل.
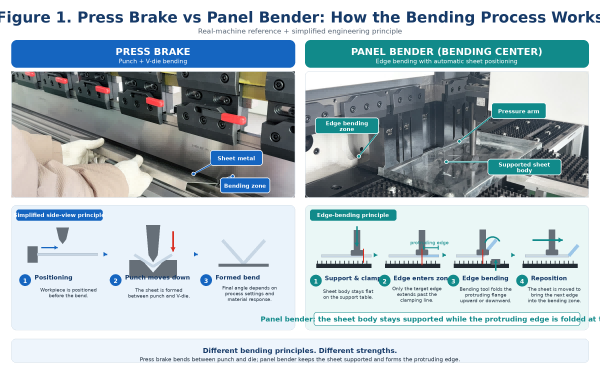
الشكل 1. مبدأ التشكيل الأساسي: الثني باستخدام المثقب + قالب على شكل حرف V مقابل الصفيحة المثبتة + شفرات الثني المتحكم بها.
تُحدث مكبس الثني الانحناء من خلال تفاعل المثقب والقالب.
تقوم آلة ثني الألواح بتثبيت الصفيحة وتشكيل الحافة باستخدام حركة شفرة يتم التحكم فيها.
يؤثر هذا الاختلاف على كل مقارنة أخرى تقريباً:
· الأدوات؛
· الهندسة؛
· نطاق السماكة؛
· التعامل؛
· برمجة؛
· والأتمتة.
لا يوجد مبدأ متفوق بشكل مطلق.
توفر مكابس الثني عموماً نطاقاً أوسع بكثير من حيث السماكة والقوة.
يمكن تهيئة مكابس الثني الهيدروليكية الكبيرة لما يلي:
· صفيحة رقيقة؛
· طبق متوسط الحجم؛
· صفيحة سميكة؛
· الفولاذ عالي القوة؛
· أنصاف أقطار كبيرة؛
· والتطبيقات ذات الحمولة العالية.
عادةً ما يتم تحسين آلات ثني الألواح لأعمال الألواح المعدنية، ولكن سعة سمكها الفعلية تختلف اختلافًا كبيرًا بين طرازات الآلات.
على سبيل المثال، تنشر شركة Salvagnini حاليًا تكوينات P4 القادرة على معالجة الفولاذ في حدود فئة 3.2 مم عند قوة المادة المحددة وظروف الزاوية، في حين تختلف حدود الفولاذ المقاوم للصدأ والألومنيوم.
وبالمثل، تُظهر بيانات BCe الخاصة بشركة Prima Power قدرات تعتمد على النموذج تقريبًا:
· فولاذ بسمك 3.0-3.2 مم عند قوة شد قصوى تبلغ 410 نيوتن/مم²؛
· 2.0–2.2 مم من الفولاذ المقاوم للصدأ؛
· ألومنيوم 4.0 مم.
تُعد المواصفات المنشورة الحالية لسلسلة C من ZYCO أكثر تحفظًا، حيث تتراوح القيم المعتمدة على الطراز حول:
· لوحة تبريد بسمك 1.5 مم؛
· 0.8–1.5 مم من الفولاذ المقاوم للصدأ؛
· ألومنيوم بسمك 2-3 مم.
توضح هذه الأمثلة سبب عدم وجود عبارة عالمية مفيدة مثل:
"يمكن لآلة ثني الألواح ثني الفولاذ بسمك 3 مم."
يجب أن تتضمن المواصفات الصحيحة ما يلي:
· نموذج الآلة؛
· مادة؛
· قوة الشد؛
· طول الانحناء؛
· زاوية؛
· والهندسة.
تتوفر مكابس الثني بأطوال عمل وأحجام حمولة متنوعة للغاية.
تقوم شركات تصنيع مثل LVD بنشر منصات مكابس الثني القياسية والروبوتية وXXL، بما في ذلك حلول للأجزاء الكبيرة والثقيلة.
تتميز آلات ثني الألواح بنطاق قطع أكثر تحديدًا.
يجب على المشتري التحقق مما يلي:
· أقصى طول للفراغ؛
· أقصى عرض للفراغ؛
· أقصى طول للانحناء؛
· أقصى قطر قابل للدوران؛
· الحد الأدنى لأبعاد القطعة؛
· وزن الجزء؛
· وقيود الجهاز الآلي.
على سبيل المثال، تنشر شركة بريما باور (Bce) قيمًا محددة لأقصى طول للانحناء وأبعاد الصفائح والقطر.
قد تتناسب اللوحة مع الأبعاد الاسمية للورقة ولكنها قد تفشل مع ذلك لأن قطرها لا يمكن أن يدور داخل الآلة.
هذه إحدى مواصفات ثني الألواح التي يتم تجاهلها في أغلب الأحيان.
يركز مشتري مكابس الثني عادةً على ما يلي:
· ضوء النهار؛
· سكتة دماغية؛
· عمق الحلق؛
· ارتفاع الأدوات؛
· والتدخل.
يجب على مشتري السيارات التي تقوم بثني الألواح أن ينتبه بشكل خاص إلى ما يلي:
أقصى ارتفاع للانحناء
على سبيل المثال، تنشر تكوينات P4 الحالية حدود ارتفاع الانحناء في نطاق 200-260 مم تقريبًا للعديد من الطرازات القياسية، بينما تنشر تكوينات Prima Power BCe ما يقرب من 204 أو 264 مم اعتمادًا على الإصدار.
تُظهر المعلومات الحالية لسلسلة TRUMPF 7000 أن ارتفاعات الانحناء الأكبر ممكنة في بعض الأنظمة، مما يدل مرة أخرى على أن هذا يعتمد بشكل كبير على الطراز.
لذلك:
لا يحدد سمك الصفيحة وحجمها وحدهما جدوى استخدام آلة ثني الألواح.
قد يتعطل الجزء بسبب وجود حافة عالية أو شكل صندوق عميق.
تتميز مكابس الثني بقوة خاصة عندما يشمل الإنتاج ما يلي:
· مكونات غير منتظمة؛
· دعامات هيكلية؛
· صفيحة سميكة؛
· الملفات الشخصية الطويلة؛
· قطع غيار صغيرة مصممة حسب الطلب؛
· أنصاف أقطار خاصة؛
· صناديق عميقة تتطلب أدوات ذات رقبة معقوفة؛
· أطراف الحواف؛
· تسلسلات تشكيل غير عادية؛
· والوظائف التي تتطلب أدوات متخصصة.
تكون آلات ثني الألواح قوية بشكل خاص عندما تتكون مجموعة الأجزاء من:
· ألواح متعددة الجوانب؛
· أبواب؛
· صناديق كهربائية؛
· الخزائن؛
· صواني؛
· لوحات الأجهزة؛
· لوحات المصاعد؛
· مكونات نظام التدفئة والتهوية وتكييف الهواء؛
· وغيرها من الأجزاء المعدنية التي تستفيد من ثني الحواف المتكرر والدوران التلقائي.
الكلمة المهمة هي جزء من العائلة.
قد يكون من الممكن تقنياً استخدام مكون فردي واحد على كلا الجهازين، ولكن قد تختلف الجدوى الاقتصادية تماماً عبر عائلة الإنتاج.
تُعد تغييرات الأدوات جزءًا طبيعيًا من مرونة الإنتاج.
قد تتطلب الوظائف المختلفة متطلبات مختلفة:
· لكمات؛
· يموت؛
· فتحات على شكل حرف V؛
· أنصاف الأقطار؛
· أدوات حياكة الحواف؛
· وأدوات خاصة.
يمكن لأجهزة تغيير الأدوات الأوتوماتيكية أن تقلل بشكل كبير من وقت الإعداد.
على سبيل المثال، يقوم برنامج ToolMaster من TRUMPF تلقائيًا بتعيين الأدوات للبرامج الجديدة، وهو أمر ذو أهمية خاصة في الإنتاج بكميات صغيرة.
تُقلل العديد من آلات ثني الألواح الحديثة من تغييرات الأدوات اليدوية من خلال الأدوات العالمية أو المُهيأة تلقائيًا.
تصف شركة Salvagnini أدواتها العالمية P4 بشكل صريح بأنها تتكيف تلقائيًا أثناء الإنتاج دون الحاجة إلى إعادة التجهيز اليدوي لنطاق الهندسة المدعومة.
لكن:
إن عبارة "لا تتطلب آلات ثني الألواح تغيير الأدوات" ليست صحيحة بشكل عام.
تستخدم أنظمة ثني الألواح من TRUMPF، على سبيل المثال، إعداد أداة حامل الصفائح الأوتوماتيكي وأدوات مساعدة اختيارية لأشكال هندسية محددة.
المقارنة الصحيحة هي:
تحقق مكابس الثني المرونة من خلال الأدوات القابلة للتبديل؛ وغالبًا ما تقلل آلات ثني الألواح من تدخل الأدوات اليدوية من خلال الأدوات التكيفية أو الآلية.
يعتمد وقت الإعداد بشكل كبير على التطبيق.
· أدوات الاسترجاع؛
· تثبيت الأدوات؛
· محاذاة الأجزاء؛
· تغيير فتحة قالب V؛
· ضبط مقياس المسافة الخلفي؛
· تحميل البرامج؛
· اختبار الأجزاء الأولى؛
· تعديل التاج؛
· وتصحيح الارتداد.
يمكن أن يؤدي تغيير الأدوات التلقائي والبرمجة دون اتصال بالإنترنت وقياس الزاوية إلى تقليل ذلك بشكل كبير.
· برنامج التحميل؛
· تحديد تكوين حامل الفراغ؛
· إعداد الأدوات تلقائيًا؛
· تحديد تسلسل المعالج؛
· فحص الأدوات المساعدة؛
· وتأكيد جدوى الجزء.
نظراً لأن الآلة غالباً ما تستطيع ضبط الأدوات تلقائياً، فإن ثني الألواح يمكن أن يكون فعالاً بشكل خاص في الإنتاج الذي يتطلب تغييراً متكرراً.
ولهذا السبب لا ينبغي وصف آلات ثني الألواح الحديثة بأنها آلات مخصصة للإنتاج الضخم فقط.
تشجع شركة سالفانيني بشكل صريح على إنتاج الدفعة الواحدة وإنتاج المجموعات باستخدام التكيف التلقائي لأدواتها العالمية.
ادعاء مثل:
"فنيو ثني الألواح أسرع بثلاث مرات."
لا يكون ذلك صحيحاً من الناحية الفنية بدون جزء وعملية محددة.
قد يحقق جهاز ثني الألواح وقت إنتاج أقصر بكثير للوحة متعددة الجوانب لأنه يلغي ما يلي:
· تدوير يدوي متكرر؛
· إعادة التموضع؛
· التعامل المادي؛
· وبعض التغييرات في الأدوات.
لكن دعامة بسيطة ذات انحناءة واحدة قد لا تحقق نفس الميزة.
المقياس الصحيح هو:
إجمالي وقت دورة الجزء النهائي
لا:
زمن ضربة الانحناء الواحد
عند مقارنة الآلات، قم بتسجيل ما يلي:
· وقت التحميل؛
· وقت تحديد الموقع؛
· وقت الانحناء؛
· وقت الدوران؛
· وقت إعادة الإمساك؛
· وقت تجهيز الأدوات/الإعداد؛
· وقت التفريغ؛
· ووقت التغيير.
عندها فقط يمكن مقارنة الإنتاجية بشكل صحيح.
لا تتمتع أي من فئتي الآلات بميزة دقة شاملة.
· سمك المادة؛
· قوة الشد؛
· اتجاه الألياف؛
· ارتداد؛
· فتحة على شكل حرف V؛
· حالة الأدوات؛
· مزامنة Y1/Y2؛
· دقة المقياس الخلفي؛
· تتويج؛
· وتصحيح الزاوية.
على سبيل المثال، تم تصميم نظام Easy-Form Laser من LVD لقياس وتعويض اختلافات المواد أثناء الانحناء.
· دقة الفراغ؛
· الإشارة الأولية؛
· تحديد موضع الذراع الآلية؛
· التثبيت؛
· تباين المواد؛
· التحكم في الشفرة؛
· التعويض التكيفي؛
· والهندسة.
يصف سالفانيني الأنظمة التكيفية المتكاملة التي تعوض عن التغيرات في ظروف المواد والإنتاج.
لذلك:
ينبغي مقارنة الدقة باستخدام نتائج اختبار القبول النهائي للأجزاء التمثيلية - وليس أرقام الكتيبات المعزولة.
يمكن أن يكون ثني الألواح جذابًا لما يلي:
· أبواب من الفولاذ المقاوم للصدأ؛
· ألواح مطلية؛
· أغطية الأجهزة؛
· مكونات المصعد؛
· ألواح الواجهة؛
· وأجزاء أخرى حساسة للمظهر.
تصف شركة TRUMPF حاليًا عملية ثني الألواح الخاصة بها بأنها مناسبة للمعالجة ذات العلامات المنخفضة أو الخالية من العلامات في التطبيقات المدعومة.
ومع ذلك، لا ينبغي افتراض أن أي آلة خالية من العلامات بشكل كامل.
تعتمد نتائج السطح على:
· الحالة المادية؛
· تراب؛
· غشاء واقٍ؛
· حالة الأداة؛
· ضغط التلامس؛
· نصف قطر الانحناء؛
· وحركة جزئية.
يمكن لمكابس الثني أيضًا حماية الأسطح من خلال:
· أدوات مطلية؛
· ثني الفيلم؛
· أنصاف أقطار أدوات أكبر؛
· أدوات مصقولة؛
· وتحسين العمليات.
قد يحتاج المشغل إلى:
· ادعم الورقة؛
· قم بوضع الشفة؛
· قم بتدوير الجزء؛
· اقلب الجزء؛
· تغيير الأدوات؛
· تحديد تسلسل الانحناء؛
· والاستجابة للارتداد.
قد يتطلب هذا مهارة كبيرة، خاصة في الأجزاء المعقدة.
تفترض الآلة المزيد من:
· تحديد المواقع؛
· تناوب؛
· التعامل؛
· التسلسل؛
· وحركة قابلة للتكرار.
وبالتالي، غالباً ما يكون الاعتماد على المشغل أقل بعد التحقق من صحة البرنامج وإعداد الآلة.
لكن العمل لا يختفي.
تتطور المهارات نحو:
· برمجة؛
· دراسة الجدوى؛
· تدفق المواد؛
· صيانة الأتمتة؛
· وهندسة العمليات.
من الأخطاء الشائعة في المقارنة: مقارنة ما يلي:
مكبس فرامل يدوي
مع
آلة ثني الألواح أوتوماتيكية بالكامل.
هذا ليس مقارنة تكنولوجية عادلة.
يمكن لآلات ثني الصفائح الحديثة أيضًا استخدام ما يلي:
· أجهزة تغيير الأدوات الأوتوماتيكية؛
· تحميل الروبوت؛
· التفريغ التلقائي؛
· قياس الزاوية؛
· البرمجة دون اتصال بالإنترنت؛
· تغييرات في أداة الإمساك؛
· وخلايا آلية مرنة.
على سبيل المثال، يمكن لـ RBS 40 من LVD الجمع بين عدة أنواع من مكابس الثني مع معالجة الروبوت والبرمجة خارج الخط دون تعليم الروبوت من جانب الآلة.
تعمل آلة RBS 80 الأكبر حجماً من LVD على توسيع نطاق أتمتة مكابس الثني الروبوتية لتشمل الأجزاء الأكبر حجماً والمقاطع الأطول.
كما تقدم شركة TRUMPF خلايا ثني الصفائح الآلية بالكامل بالإضافة إلى أنظمة ثني الألواح.
وبالتالي فإن المقارنة الصحيحة هي:
مقارنة بين مكبس الثني اليدوي ومكبس الثني الآلي وآلة ثني الألواح
ليس ببساطة:
يدوي مقابل أوتوماتيكي.
|
عامل |
مكبس فرامل يدوي |
مكبس ثني آلي |
ثني الألواح |
|
التعامل مع الأجزاء البشرية |
عالي |
قليل |
قليل |
|
مرونة الأدوات |
مرتفع جداً |
مرتفع جداً |
أكثر توجهاً نحو الهندسة |
|
دوران تلقائي |
No |
نعم |
عادة ما تكون متكاملة |
|
حرية استخدام الأدوات الخاصة |
ممتاز |
ممتاز |
أكثر محدودية |
|
تعقيد البرمجة |
معتدل |
أعلى |
برمجيات الآلات المتكاملة |
|
البرمجة غير المتصلة بالإنترنت |
متاح |
مهم |
شائع |
|
مرونة الدفعات |
ممتاز |
جيد عندما تكون البرمجة فعالة |
ممتاز في الأنظمة الأوتوماتيكية الحديثة |
|
إنتاج بكميات كبيرة |
المشغل المحدود |
قوي |
قوي للألواح المناسبة |
|
تخفيض العمالة |
محدود |
عالي |
عالي |
|
قدرة الألواح السميكة |
قوي |
حمولة الروبوت القوية |
أكثر محدودية |
|
الاستثمار الأولي في مجال الأتمتة |
منخفض إلى متوسط |
عالي |
عالي |
|
أفضل تطبيق |
تصنيع عام واسع النطاق |
أجزاء قابلة للتكرار وقابلة للتصنيع بواسطة الروبوت |
أجزاء متعددة الانحناء موجهة نحو اللوحة |
يمكن لآلة ثني الصفائح الآلية أن تسد جزءًا كبيرًا من فجوة العمالة مع الحفاظ على مرونة الأدوات المستخدمة في عملية ثني الصفائح.
لكن جدوى الروبوتات تفرض قيودًا إضافية:
· حمولة الروبوت؛
· تصميم ماسك؛
· إعادة تثبيت القبضة؛
· جزء من الترهل؛
· تنويع فارغ؛
· إزالة آثار التصادم؛
· والبرمجة.
لذا، ينبغي أن تبدأ استراتيجية الأتمتة الصحيحة بمجموعة الأجزاء الفعلية.
بالنسبة لنطاق المواد، توفر مكبس الثني عادةً نطاق تطبيق أوسع.
يمكن بناء مكبس ثني الصفائح بقدرة أكبر بكثير:
· قوة؛
· طول العمل؛
· ضوء النهار؛
· سكتة دماغية؛
· عمق الحلق؛
· والقدرة على توفير الأدوات.
تختلف قدرة ثني الألواح بشكل كبير حسب البنية المعمارية.
توضح بيانات الشركة المصنعة الحالية هذا الأمر بوضوح.
تتضمن البيانات المنشورة لعدة نماذج من P4 ما يلي:
· الحد الأدنى للسمك حوالي 0.5 مم؛
· الفولاذ حتى حوالي 3.2 مم عند قوة المادة المحددة وظروف زاوية الانحناء؛
· الفولاذ المقاوم للصدأ حتى حوالي 2.5 مم في بعض الظروف؛
· الألومنيوم حتى حوالي 4 مم في بعض الظروف.
تشمل القيم المنشورة ما يلي:
· فولاذ بسمك 3.0–3.2 مم؛
· 2.0–2.2 مم من الفولاذ المقاوم للصدأ؛
· 4.0 مم من الألومنيوم؛
· الحد الأدنى للسمك 0.5 مم.
تختلف القيم المنشورة حاليًا من قبل شركة ZYCO لسلسلة C الخاصة بها باختلاف الآلة، وتشمل ما يلي:
· لوحة تبريد بسمك 1.5 مم؛
· الفولاذ المقاوم للصدأ من حوالي 0.8 إلى 1.5 مم حسب الطراز؛
· يتراوح سمك الألمنيوم من 2 إلى 3 ملم تقريبًا حسب الطراز.
تُثبت هذه الاختلافات قاعدة شراء مهمة:
لا تشتري أبدًا جهاز ثني الألواح بناءً على عبارة عامة "أقصى سمك".
اطلب جدولاً كاملاً يحتوي على ما يلي:
· درجة المادة؛
· قوة الشد؛
· سماكة؛
· زاوية الانحناء؛
· طول الانحناء؛
· ارتفاع الانحناء؛
· نصف القطر الداخلي؛
· وأي قيود على الانحناءات الخاصة.
ينبغي عادةً تقييم آلة ثني الألواح أولاً عندما ينتج المصنع العديد من الأجزاء مثل:
· لوحات الخزائن الكهربائية؛
· أبواب الخزائن؛
· لوحات المصاعد؛
· أغلفة الأجهزة المنزلية؛
· لوحات التكييف والتهوية؛
· صواني؛
· أرفف؛
· مكونات الواجهة؛
· أغطية المعدات؛
· صناديق ذات عمق ضحل ومتوسط؛
· وأجزاء معدنية متكررة متعددة الحواف.
السمة المشتركة ليست مجرد "صفائح رقيقة".
إنها:
تؤدي الانحناءات المتعددة حول اللوحة حيث يؤدي تحديد موضع الأجزاء وتدويرها تلقائيًا إلى إزالة قدر كبير من المناولة اليدوية.
ينبغي أن يتضمن تقييم الجدوى المفيد الأسئلة التالية:
· كم عدد الحواف المنحنية؟
· كم مرة يتم تدوير الجزء؟
· هل هناك حاجة إلى انحناءات موجبة وسالبة؟
· ما هو أعلى ارتفاع للحافة؟
· هل يوجد انحناء للخلف؟
· هل يمكن للجزء أن يدور داخل الآلة؟
· هل يمتلك الذراع الآلي مساحة إمساك كافية؟
· هل الشكل الفارغ منتظم بما فيه الكفاية؟
· هل السطح حساس؟
· هل يمكن تفريغ الجزء بالكامل تلقائياً؟
غالباً ما تكون مكبس الثني نقطة انطلاق أفضل لما يلي:
· صفيحة سميكة؛
· مواد عالية القوة؛
· دعامات هيكلية؛
· الملفات الشخصية الطويلة؛
· مكونات قصيرة وثقيلة؛
· فراغات غير منتظمة؛
· أعمال نصف قطر مخصصة؛
· قطع صغيرة خاصة؛
· أجزاء تتطلب عمليات ثقب غير عادية؛
· صناديق عميقة معقدة؛
· تصنيع لمرة واحدة؛
· والتعاقد من الباطن حيث يكون شكل الجزء المستقبلي غير قابل للتنبؤ.
والسبب ليس ببساطة قوة أكبر.
وهو مزيج من:
القوة + حرية الأدوات + تنوع الأجزاء غير المحدود
ولهذا السبب تحتفظ ورش التصنيع العامة في كثير من الأحيان بمكابس الثني حتى بعد إضافة أنظمة أتمتة ثني الألواح.
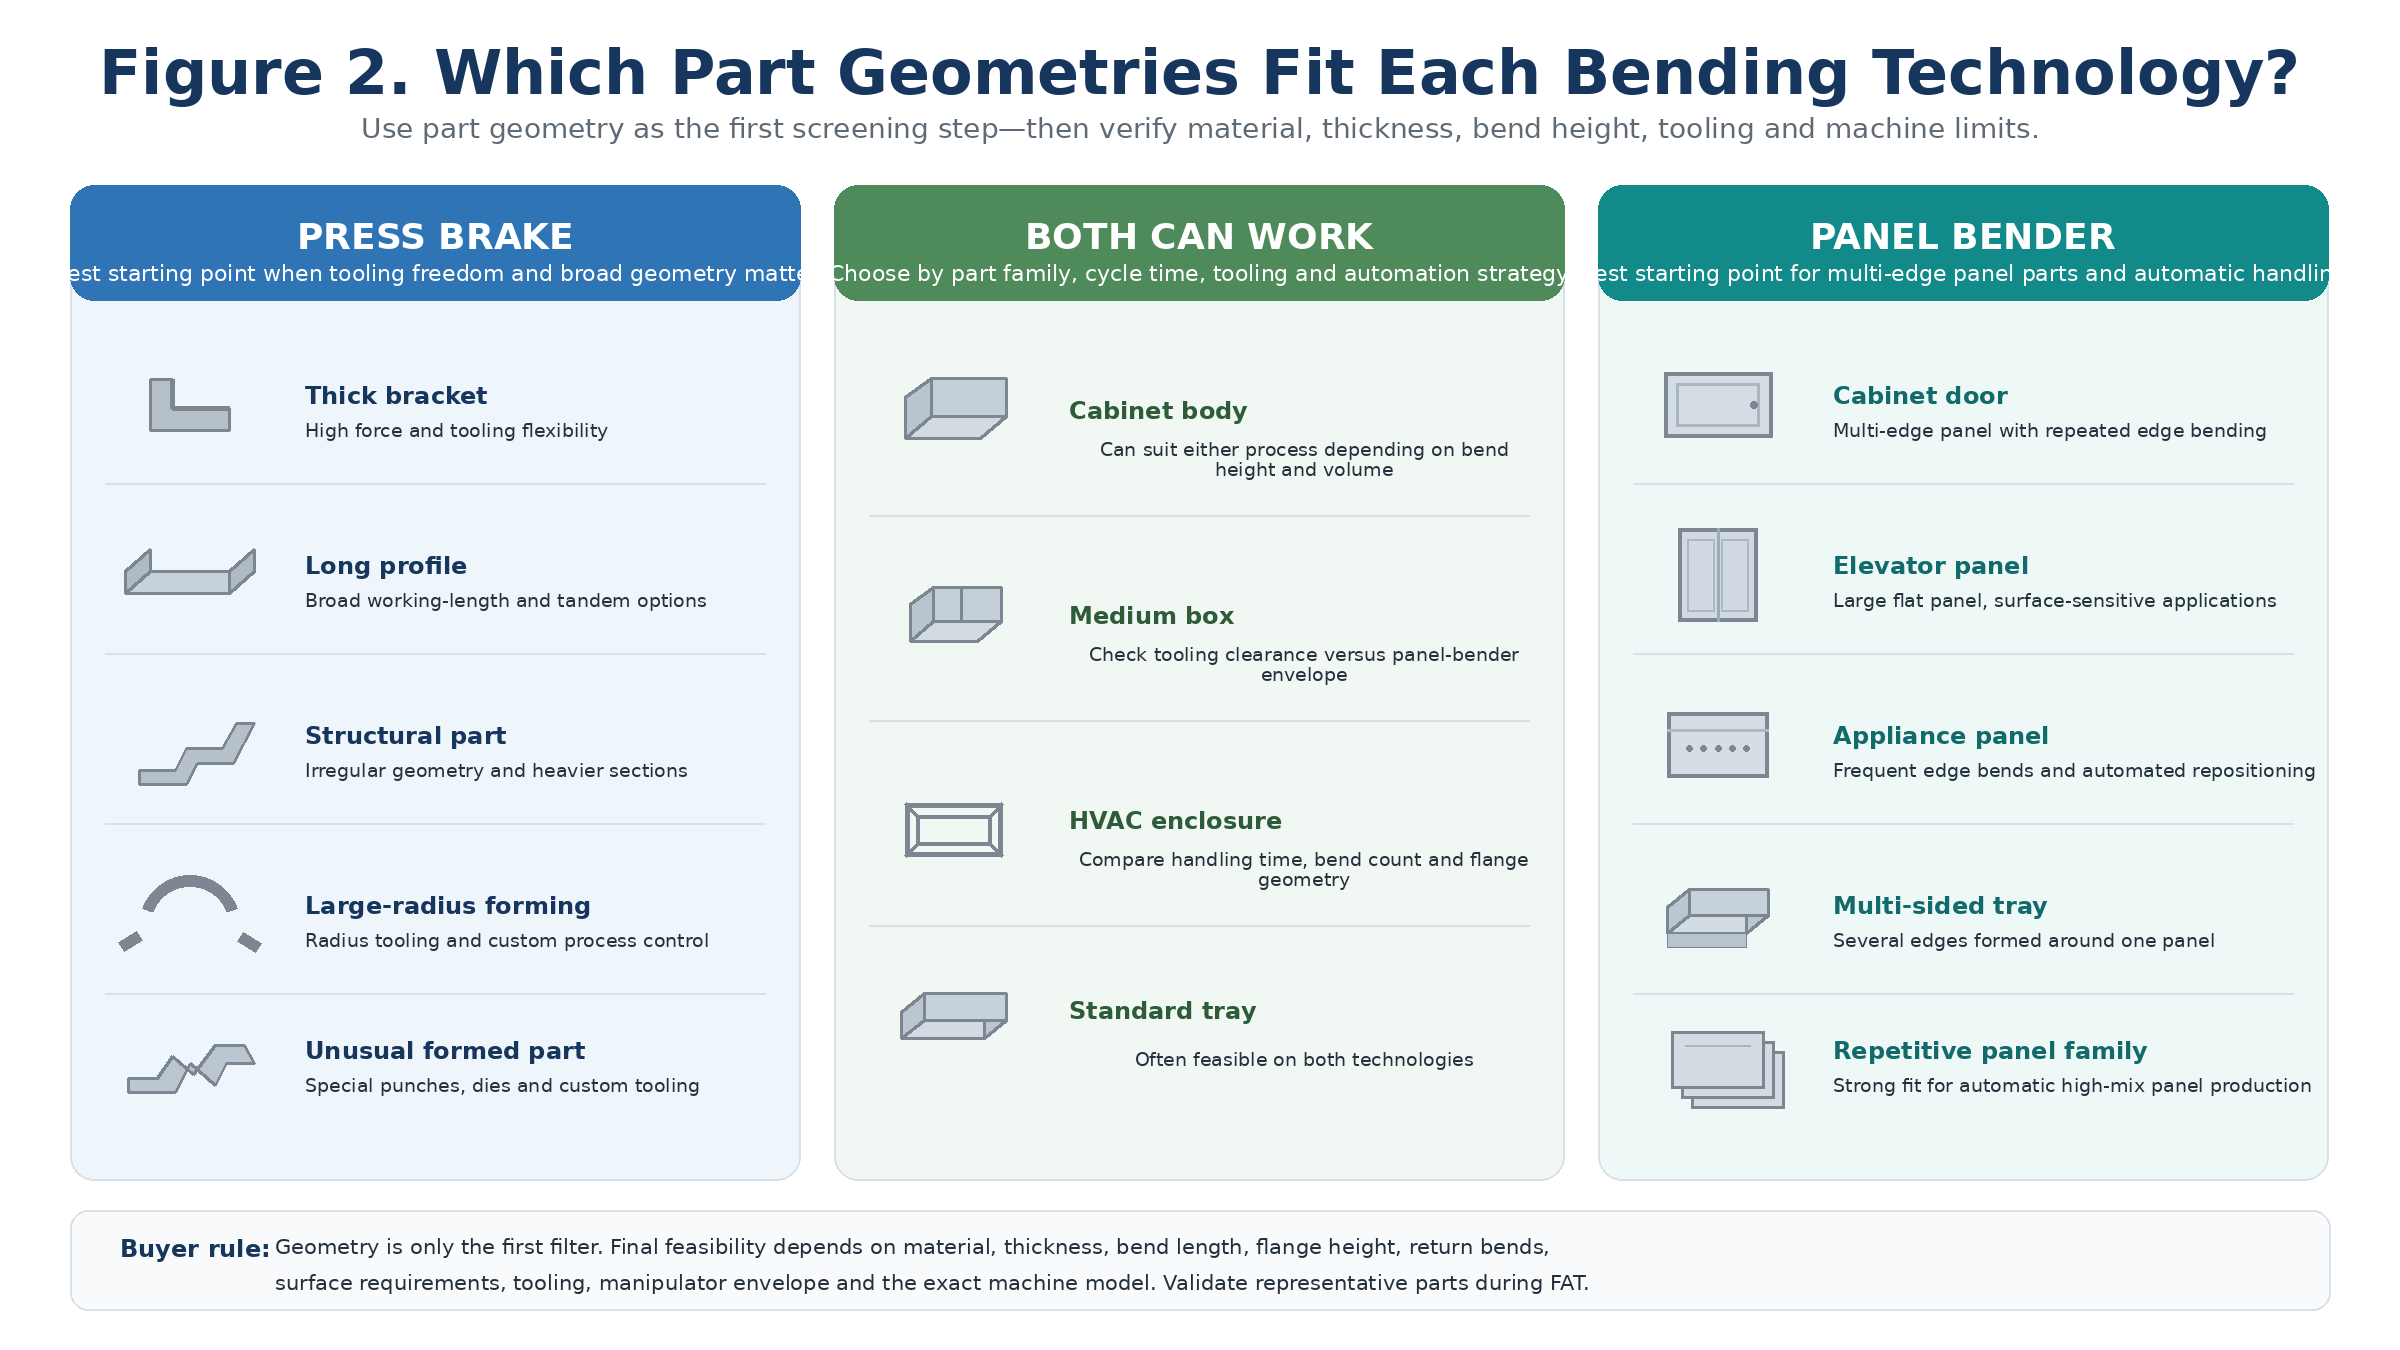
الشكل 2. الأشكال الهندسية النموذجية للأجزاء التي تعتبر نقاط انطلاق أفضل لتقنية ثني الألواح أو تقنية ثني الألواح أو كليهما.
اترك عنوان بريدك الإلكتروني ومتطلباتك ، سيقوم فريق المبيعات المحترف لدينا بتطوير الحل الأنسب لك.


حقوق النشر
© 2026 Nanjing Zyco Cnc Machinery Co., Ltd. جميع الحقوق محفوظة
.
 دعم الشبكة
 العربية
 English
 français
 Deutsch
 italiano
 русский
 português
 español
 한국의
 Türkçe